Koszty przestojów produkcji a konserwacja maszyn przemysłowych – jak zarządzać ryzykiem
Odkładanie prac antykorozyjnych zwykle wygląda rozsądnie tylko w arkuszu z bieżącym budżetem. Gdy degradacja obejmuje kolejne elementy, firma płaci nie tylko za malowanie, ale także za dłuższe wyłączenie urządzenia, dodatkowe zabezpieczenia i naprawy.
Przy planowaniu konserwacji bez niekontrolowanego przestoju główne pytanie brzmi, czy koszt planowanego okna serwisowego jest niższy niż ryzyko awaryjnego zatrzymania i pilnej mobilizacji wykonawcy. W zakładzie pracującym zmianowo nie da się oceniać renowacji wyłącznie przez cenę malowania. Znaczenie ma również utracona produkcja, czas zabezpieczenia linii i możliwość oddawania urządzenia etapami. Decyzję warto więc oprzeć na danych z obiektu, a nie na uproszczonym cenniku, pojedynczym zdjęciu lub założeniu przeniesionym z innej realizacji.
Dlaczego koszt przestoju jest ważniejszy niż sama cena malowania
Na rzeczywisty koszt renowacji składają się utracona produkcja, zmiana planu zmianowego, logistyka materiałów, gotowość ekip oraz ryzyko niedotrzymania terminów wobec klientów zakładu. Warto poprosić wykonawcę o opis metody, sposobu zabezpieczenia, liczby zaangażowanych osób, potrzebnego dostępu, odpowiedzialności za przygotowanie obiektu i kryteriów odbioru. Odpowiedzi na te pytania powinny znaleźć się w ofercie lub protokole ustaleń – ogólne zapewnienie, że zespół sobie poradzi, nie zastępuje planu.
Znaczenie ma też wartość produkcji przypadająca na godzinę wyłączenia oraz czas parkowania suwnicy i przygotowania blokad. Dopiero zestawienie tych danych pokazuje, czy wybrana metoda jest możliwa do wykonania w dostępnym czasie i bez przenoszenia na klienta nieopisanych wcześniej obowiązków.
Rope Tech standardowo przygotowuje powierzchnie mechanicznie – podobnie jak w ramach regularnego czyszczenia obiektów i konstrukcji przemysłowych – co ułatwia kontrolę pyłu i prowadzenie robót etapami w czynnym zakładzie. Plan konserwacji należy budować od kalendarza zakładu, a nie odwrotnie. Najlepiej zapisać te ustalenia na mapie stref lub w krótkim protokole, tak aby ekipa i osoba odbierająca prace posługiwały się tym samym podziałem obiektu.
Prewencja zamiast interwencji
Prewencyjne podejście polega na miejscowym usuwaniu korozji i odtwarzaniu powłoki, zanim uszkodzenie obejmie większą powierzchnię lub elementy trudne do naprawy. Te elementy trzeba przełożyć na konkretne pytania zadawane podczas wizji lokalnej i wyceny. Wykonawca powinien określić, jakie informacje są już pewne, czego nie da się ocenić ze zdjęć oraz które założenia mogą zmienić zakres prac dopiero po wejściu na obiekt. Dzięki temu klient nie porównuje pozornie podobnych ofert, które w rzeczywistości obejmują różne czynności.
Realny zakres działań prewencyjnych ujawnia się dopiero na konkretnym obiekcie. Szczególnie ważne są dostępność nocnych i weekendowych okien serwisowych oraz liczba stref możliwych do zamknięcia w jednym oknie czasowym, ponieważ wpływają one na liczbę stanowisk, sposób zabezpieczenia oraz kolejność zamykania poszczególnych stref.
Piaskowanie oraz hydropiaskowanie można rozważać jako alternatywy zależne od obiektu, ale nie są to podstawowe metody Rope Tech. Dla każdego okna serwisowego ustala się powierzchnię, która może zostać przygotowana, pomalowana i odebrana bez pozostawienia otwartego etapu. Jeżeli części danych nie da się potwierdzić na podstawie zdjęć, uczciwiej jest oznaczyć taki zakres jako warunkowy niż wpisać jedną wartość, którą później trzeba korygować.
Działania prewencyjne można naturalnie połączyć z usługą malowanie wysokościowe i zabezpieczenia antykorozyjne maszyn oraz konstrukcji przemysłowych. Link prowadzi do opisu możliwości Rope Tech, natomiast szczegóły dla konkretnej maszyny nadal wymagają osobnej wyceny i ustalenia warunków panujących na obiekcie.
Jak dzielić prace na etapy
Podział opiera się na strefach urządzenia, krótkich oknach nocnych, weekendach oraz odcinkach roboczych możliwych do zabezpieczenia i odebrania bez wyłączania całej hali. Jeżeli ten obszar zostanie pominięty na etapie planowania, prace mogą zatrzymać się nie z powodu samej technologii, lecz przez brak dostępu, nieprzygotowaną strefę albo konflikt z pracą zakładu. Harmonogram powinien uwzględniać przygotowanie, właściwą realizację, przerwy technologiczne, odbiór oraz możliwość bezpiecznego wycofania zespołu.
Sam podział na etapy nie wystarczy bez opisu konsekwencji. Oferta powinna wyjaśniać, ile czasu zajmuje parkowanie suwnicy i przygotowanie blokad, a także jakie są konsekwencje przerwania etapu przed nałożeniem kolejnej warstwy powłoki. Takie rozdzielenie ułatwia porównanie wykonawców i pozwala odróżnić zakres stały od prac, które można zatwierdzić dopiero po uzyskaniu faktycznego dostępu.
Najczęściej stosowany układ malarski obejmuje podkład epoksydowy i warstwę poliuretanową, chyba że inwestor wskazuje własny system powłokowy. Przy krótkich postojach lepiej sprawdzają się mniejsze, kompletne sektory niż rozpoczęcie prac na całej konstrukcji naraz. W praktyce decyzja powinna uwzględniać również moment bezpiecznego przerwania etapu, gdy pogoda, produkcja lub stan powierzchni nie pozwalają kontynuować.
Praca nad czynną linią produkcyjną
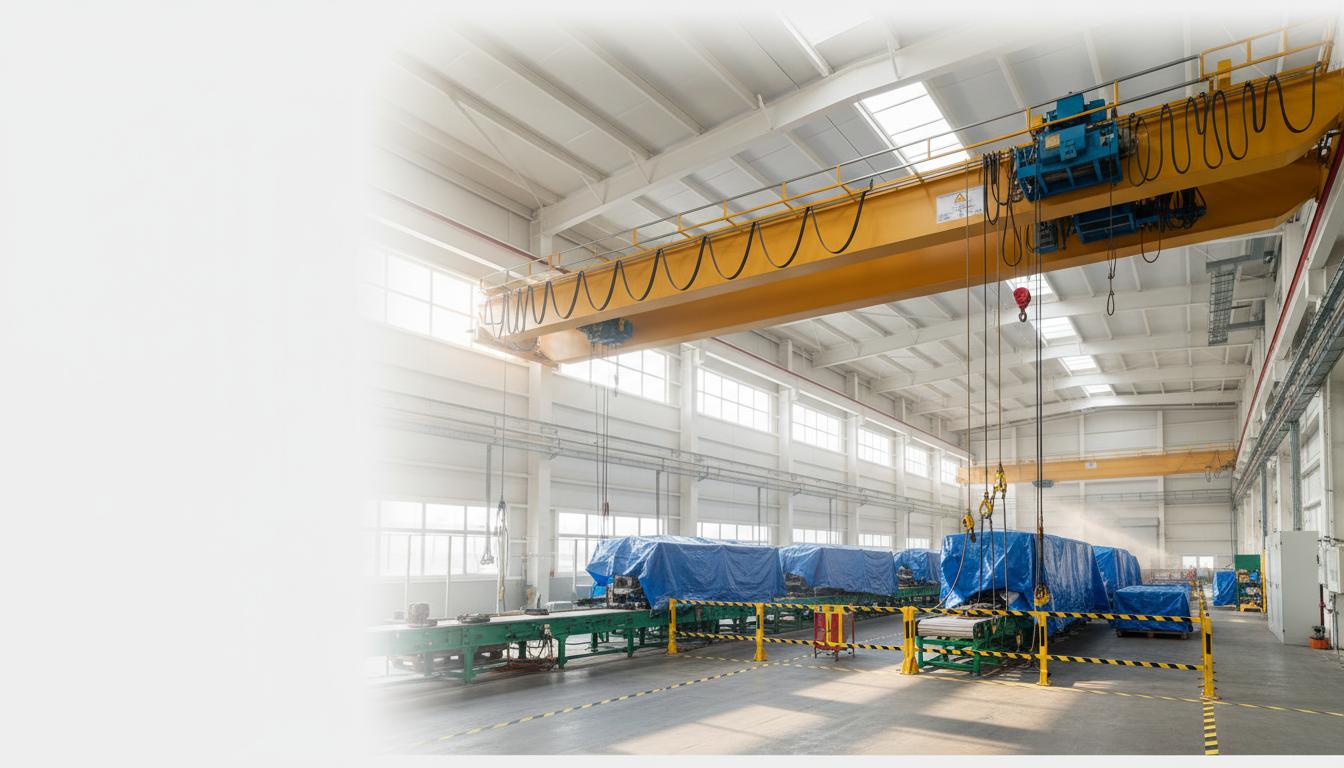
W praktyce oznacza to zaparkowanie suwnicy, zabezpieczenie plandekami, wygrodzenie strefy, nadzór z ziemi oraz wcześniej uzgodnione zasady komunikacji z operatorem i produkcją. Najczęstszy błąd polega na przyjęciu rozwiązania, które dobrze wygląda na papierze, ale nie odpowiada warunkom panującym na obiekcie. Skutkiem są dodatkowe mobilizacje, dłuższe wyłączenia, zmiana materiałów w trakcie pracy albo ograniczenie jakości przygotowania powierzchni.
W tym obszarze przewidywalność zapewniają przede wszystkim dane o liczbie stref możliwych do zamknięcia w jednym oknie oraz o wartości produkcji przypadającej na godzinę wyłączenia. Brak choćby jednego z tych elementów zwykle prowadzi do dodatkowej mobilizacji, zmiany harmonogramu albo ograniczenia zakresu już po rozpoczęciu prac.
Prace można planować nocami lub w weekendy, gdy urządzenie jest zaparkowane, a strefa została formalnie przekazana ekipie. Do porównania wariantów przydaje się prosty arkusz obejmujący czas wyłączenia, mobilizację, zabezpieczenia i przewidywany zakres prac. Wycena jest bardziej czytelna, gdy oddziela czynność właściwą od mobilizacji, zabezpieczeń, oczekiwania na dostęp oraz prac wykonywanych przez inne podmioty.
Co powinien zawierać plan ciągłości działania
Dobry plan uwzględnia wariant podstawowy i rezerwowy, zależności od pogody lub wentylacji, czas schnięcia powłoki, gotowość do przerwania pracy oraz jasne kryteria ponownego uruchomienia urządzenia.
Taki plan powinien prowadzić do konkretnych ustaleń operacyjnych, a nie tylko do wskazania nazwy technologii. Trzeba ustalić konsekwencje przerwania etapu przed nałożeniem kolejnej warstwy, zweryfikować dostępność nocnych i weekendowych okien serwisowych, a także zapisać, kto akceptuje zmianę zakresu, jeśli warunki ujawnione na obiekcie różnią się od wcześniejszych założeń.
Nad czynnymi liniami produkcyjnymi stosuje się plandeki, a pracownik z ziemi nadzoruje strefę i komunikację z zespołem pracującym na wysokości. Plan ciągłości działania nie wymaga sztucznych prognoz awarii, ale pokazuje, jaki koszt powstaje niezależnie od samej robocizny malarskiej. Odbiór warto zaplanować jeszcze przed zakryciem przygotowanej powierzchni lub demontażem dostępu, bo późniejsza ocena może ograniczać się wyłącznie do fotografii.
Jak uzasadnić budżet przed zarządem
Argumentacja budżetowa powinna zestawiać koszt planowanej konserwacji z ryzykiem awarii, większego remontu, utraty dostępności urządzenia oraz nieprzewidzianego zatrzymania procesu produkcyjnego.
Przed zatwierdzeniem budżetu warto sprawdzić wartość produkcji przypadającą na godzinę wyłączenia oraz czas parkowania suwnicy i przygotowania blokad. Te dwa czynniki wpływają jednocześnie na bezpieczeństwo, czas pracy i możliwość odebrania etapu przed zmianą stanowiska albo ponownym uruchomieniem obiektu.
Operator dysponujący uprawnieniami UDT na suwnice może przestawić urządzenie zgodnie z uzgodnioną organizacją prac. Największe ryzyko tworzy harmonogram zakładający pełną dostępność urządzenia, podczas gdy produkcja może je odebrać wcześniej niż zaplanowano. Założenia powinny wskazywać nie tylko to, co zostanie wykonane, lecz także granice odpowiedzialności i procedurę zatwierdzania dodatkowych czynności.
Dane potrzebne do przygotowania wyceny
Wycena dotycząca planowania konserwacji bez niekontrolowanego przestoju powinna powstać na podstawie materiału, który pozwala ocenić dostęp, zakres czynności i ograniczenia organizacyjne panujące na obiekcie. Najbardziej użyteczne są dane zebrane w jednej wiadomości lub formularzu, uzupełnione zdjęciami całego obiektu i detali w najgorszym stanie.
- Zdjęcia całego urządzenia oraz detali znajdujących się w najgorszym stanie.
- Wysokość, geometria, szerokość przejazdów i ograniczenia dostępu.
- Możliwość parkowania urządzenia oraz dostępne okna nocne lub weekendowe.
- Przebieg linii produkcyjnych i sposób zabezpieczenia ich plandekami.
- Wymagany system malarski albo specyfikacja wskazana przez klienta.
- Osoba decyzyjna po stronie zakładu i zasady odbioru poszczególnych etapów.
Jeżeli część danych pozostaje nieznana, oferta powinna wskazywać przyjęte założenie oraz sposób rozliczenia ewentualnej zmiany. Dzięki temu klient może porównać oferty według tego samego zakresu, zamiast zestawiać kwoty oparte na różnych standardach przygotowania, dostępu lub odbioru.
Przebieg realizacji i punkty kontroli
Dobry plan dzieli pracę na etapy możliwe do bezpiecznego zamknięcia. Kolejność nie jest wyłącznie kwestią wygody ekipy – wpływa na jakość przygotowania, ochronę otoczenia i możliwość udokumentowania czynności, które po kolejnym etapie staną się już niewidoczne.
- Wizja lokalna i podział urządzenia na jednoznaczne strefy.
- Uzgodnienie parkowania, blokad i komunikacji z operatorem lub utrzymaniem ruchu.
- Wygrodzenie terenu, zabezpieczenie linii i wyznaczenie nadzoru z ziemi.
- Mechaniczne usuwanie korozji, odpylanie i odtłuszczanie powierzchni.
- Nałożenie podkładu epoksydowego i warstwy poliuretanowej albo systemu wskazanego przez klienta.
- Odbiór strefy przed zmianą pozycji urządzenia i przywróceniem produkcji.
Osoba decyzyjna po stronie klienta powinna być dostępna w momentach odbioru i przy każdej zmianie zakresu. Jeśli w trakcie prac ujawni się potrzeba działań spoza kompetencji Rope Tech, firma może skoordynować właściwego podwykonawcę, jednak dokumentacja musi jasno rozdzielać odpowiedzialność każdego uczestnika realizacji.
Odbiór i dokumentacja
Odbiór powinien odpowiadać podziałowi obiektu zastosowanemu wcześniej w ofercie. Same zdjęcia detali nie wystarczą, jeżeli nie da się przypisać ich do konkretnej strefy, etapu i daty wykonania. Warto fotografować powierzchnię przed przygotowaniem, po zakończeniu kluczowego etapu oraz po wykonaniu zakresu końcowego.
- Zgodność wykonanych stref z mapą i zakresem oferty.
- Udokumentowane przygotowanie powierzchni przed zakryciem podkładem.
- Ciągłość pokrycia na krawędziach, spawach i powierzchniach spodnich.
- Czystość linii, przejazdów i urządzeń po demontażu zabezpieczeń.
- Opis miejsc wyłączonych z zakresu oraz prac wykonanych przez innych specjalistów.
Protokół powinien wymieniać miejsca wyłączone, ograniczenia dostępu i prace wykonane przez inne podmioty. Taki zapis ułatwia późniejsze utrzymanie obiektu, korzystanie z gwarancji oraz planowanie kolejnej interwencji bez konieczności odtwarzania całej historii realizacji od nowa.
Najczęstsze błędy i ryzyka
Największe problemy przy planowaniu konserwacji bez niekontrolowanego przestoju wynikają zwykle z niepełnego rozpoznania obiektu, a nie z użycia niewłaściwego narzędzia. Brak wcześniej ustalonego, bezpiecznego punktu zatrzymania prac prowadzi do dodatkowych mobilizacji i konfliktu między ekipą a zakładem. Poniższe ryzyka warto omówić jeszcze przed mobilizacją zespołu.
- Wybór metody dostępu bez wcześniejszego sprawdzenia martwych pól urządzenia.
- Brak osoby mogącej zatwierdzić ruch lub parkowanie urządzenia w czasie prac.
- Pominięcie smaru, pyłu i innych zanieczyszczeń eksploatacyjnych przed malowaniem.
- Przypisanie Rope Tech badań NDT albo napraw konstrukcyjnych, które należą do podwykonawcy.
- Rozpoczęcie zbyt wielu stref jednocześnie, bez możliwości zamknięcia ich w dostępnym oknie czasowym.
Każde z tych ryzyk można ograniczyć przez wizję lokalną, wyznaczenie jednej osoby koordynującej i jasne zapisanie granic zakresu. Rope Tech nie wykonuje badań NDT, spawania ani prac wymagających certyfikatów, których firma nie posiada. Koordynacja podwykonawcy nie oznacza samodzielnego wykonywania jego specjalistycznej pracy.
Podsumowanie
Dobra decyzja dotycząca planowania konserwacji bez niekontrolowanego przestoju łączy technologię, dostęp, organizację obiektu i sposób odbioru prac. Najniższa cena nie jest korzystna, jeżeli pomija przygotowanie, zabezpieczenia lub czynności ujawniane dopiero po wejściu na obiekt.
Przed podpisaniem umowy warto potwierdzić dane wejściowe, kolejność etapów, osobę zatwierdzającą zmiany oraz sposób dokumentowania odbioru. Takie podejście ogranicza ryzyko prac dodatkowych i pozwala ocenić rezultat na podstawie uzgodnionych wcześniej kryteriów, a nie obietnic złożonych na etapie oferty.
Autor wpisu
Piotr Lankiewicz
Specjalista od prac wysokościowych i technik dostępu linowego. Właściciel firmy realizującej zlecenia w najbardziej niedostępnych miejscach w kraju. Stawia na terminowość, uprawnienia BHP i rozwiązania, które oszczędzają czas i koszty tam, gdzie nieopłacalne jest użycie ciężkiego sprzętu.