Piaskowanie suwnic w czynnym zakładzie – jak bezpiecznie usunąć rdzę
Konstrukcja suwnicy pokryta warstwą rdzy to problem, którego nie da się zamaskować kolejną warstwą farby. Powłoka nałożona na skorodowaną powierzchnię odpada w ciągu kilku miesięcy, a korozja pod spodem postępuje dalej, aż w końcu ktoś z utrzymania ruchu musi zmierzyć się z pytaniem, jak skutecznie usunąć rdzę z konstrukcji, nad którą codziennie przejeżdżają ludzie i towar. Piaskowanie jest jedną z odpowiedzi na to pytanie – najskuteczniejszą, jeśli chodzi o czystość powierzchni, ale też najbardziej wymagającą organizacyjnie w warunkach czynnej hali.
Ten artykuł wyjaśnia, na czym polega piaskowanie suwnic, kiedy faktycznie się sprawdza, a kiedy warto rozważyć alternatywę, oraz co odróżnia je od innych metod czyszczenia opisanych w kolejnych artykułach tej serii – hydropiaskowania i czyszczenia mechanicznego.
Na czym polega piaskowanie i dlaczego jest tak skuteczne
Piaskowanie, czyli obróbka strumieniowo-ścierna na sucho, polega na wystrzeliwaniu pod ciśnieniem materiału ściernego – najczęściej piasku kwarcowego, korundu, granulatu żużlowego lub innego ścierniwa dobranego do rodzaju powierzchni – który uderzając w metal, mechanicznie usuwa rdzę, starą powłokę malarską i zgorzelinę walcowniczą.
Efektem jest powierzchnia oczyszczona do gołego metalu, z odpowiednią chropowatością, która zapewnia dobrą przyczepność nowej powłoki antykorozyjnej. To metoda, która pozwala uzyskać najwyższe, najbardziej jednorodne stopnie czystości spośród dostępnych technik przygotowania powierzchni – dlatego w branży antykorozyjnej piaskowanie jest traktowane jako punkt odniesienia, względem którego ocenia się skuteczność innych metod.
Kiedy piaskowanie sprawdza się najlepiej
Piaskowanie ma sens przede wszystkim tam, gdzie liczy się skuteczność i tempo pracy na dużej powierzchni, a warunki otoczenia pozwalają na kontrolowane odizolowanie strefy prac. Typowe sytuacje, w których ta metoda jest uzasadniona, to:
- duże powierzchnie konstrukcyjne z grubą, wieloletnią warstwą korozji, której nie da się skutecznie usunąć metodami mechanicznymi w rozsądnym czasie,
- konstrukcje o skomplikowanej geometrii – nity, spawy, narożniki – gdzie strumień ścierny dociera tam, gdzie szczotka czy tarcza nie mają dostępu,
- sytuacje, w których planowany jest pełny remont antykorozyjny obejmujący całkowite usunięcie starych powłok, a nie tylko punktową naprawę,
- zakłady, w których da się wygospodarować okno czasowe (na przykład postój produkcyjny lub weekend) pozwalające na intensywne, ale krótkotrwałe prace generujące dużo pyłu.
Wyzwania piaskowania w czynnym zakładzie
Główną trudnością piaskowania nad pracującą halą jest to, co stanowi jednocześnie o jego skuteczności – ilość generowanego pyłu i odpadu. Strumień ścierny uderzający w skorodowaną powierzchnię wytwarza chmurę drobin metalu, starej farby i zużytego ścierniwa, która przy braku odpowiedniej osłony rozprzestrzenia się po całej hali.
To rodzi kilka konkretnych konsekwencji, które trzeba zaplanować z wyprzedzeniem:
- konieczność szczelnego wygrodzenia i osłonięcia strefy prac, znacznie dokładniejszego niż przy metodach mniej pylących,
- ryzyko zanieczyszczenia maszyn, produktów w toku i czujników, jeśli osłony nie są kompletne,
- powstawanie odpadu poprocesowego (zużyte ścierniwo zmieszane ze starą powłoką), który wymaga odpowiedniego zebrania i utylizacji zgodnie z przepisami – zwłaszcza jeśli usuwana powłoka może zawierać starsze, szkodliwe składniki,
- ograniczoną możliwość prowadzenia prac w godzinach pracy produkcji, jeśli w pobliżu znajdują się procesy wrażliwe na zapylenie.
Z tego względu piaskowanie suwnic w czynnym zakładzie wymaga precyzyjnego planowania logistycznego – dobrania metody osłonięcia strefy, harmonogramu zgodnego z rytmem produkcji i sposobu zbierania odpadu – a nie tylko sprawnej ekipy technicznej.
Piaskowanie a dostęp linowy – dlaczego to dobre połączenie
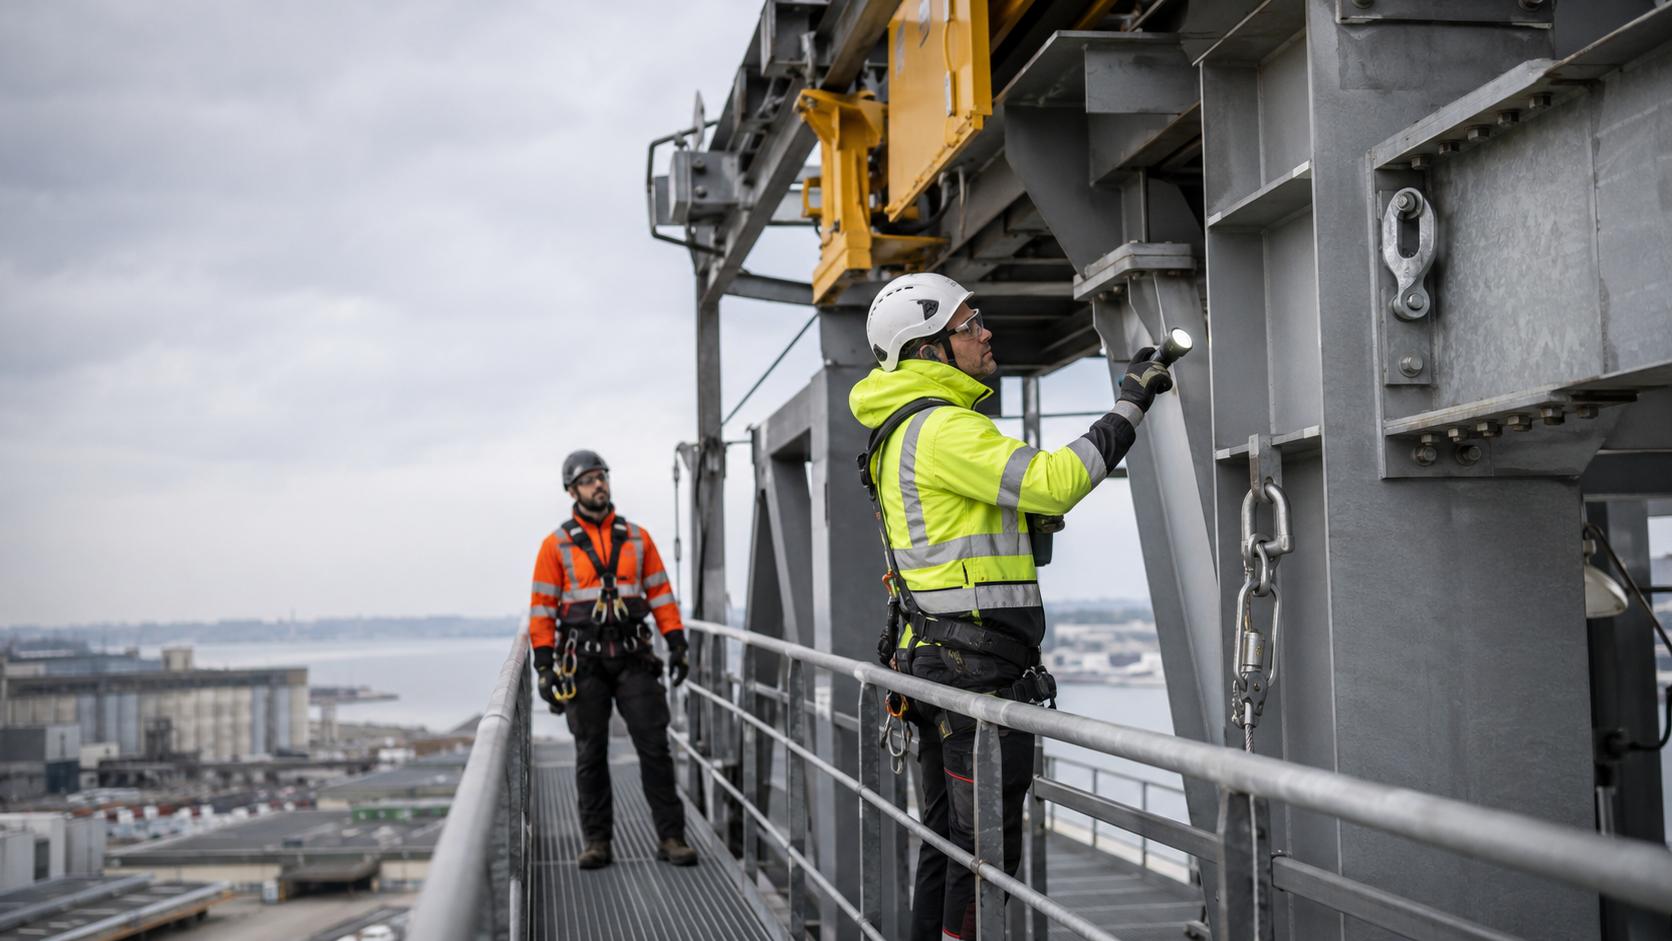
Piaskowanie wykonywane z rusztowania czy podnośnika koszowego wymaga wcześniejszego zbudowania lub dowiezienia konstrukcji pomocniczej, co samo w sobie oznacza dodatkowy czas montażu i większą powierzchnię zajętą pod suwnicą. Przy dostępie linowym technik dociera bezpośrednio do miejsca pracy, bez ingerencji w przestrzeń poniżej, co ułatwia jednoczesne wygrodzenie i osłonięcie strefy – nie trzeba omijać nóg rusztowania ani zostawiać przejść dla podnośnika.
To także elastyczność w reagowaniu na warunki – jeśli w trakcie prac okaże się, że dana strefa wymaga dodatkowego zabezpieczenia albo trzeba przerwać pracę ze względu na nieplanowany ruch w hali, ekipa może zejść z konstrukcji w kilka minut, bez demontażu sprzętu pomocniczego.
Piaskowanie na tle hydropiaskowania i czyszczenia mechanicznego
W praktyce dobór metody czyszczenia suwnicy to zawsze kompromis między trzema czynnikami: skutecznością, ilością generowanego zanieczyszczenia i tempem pracy. Piaskowanie wygrywa pod względem skuteczności i tempa na dużych powierzchniach, ale przegrywa pod względem ilości pyłu w porównaniu z hydropiaskowaniem, które ogranicza emisję pyłu dzięki zastosowaniu wody jako nośnika ścierniwa. Z kolei w porównaniu z czyszczeniem mechanicznym piaskowanie jest zwykle szybsze i skuteczniejsze na dużych, mocno skorodowanych powierzchniach, ale trudniejsze do zastosowania w bardzo ograniczonej przestrzeni, gdzie nie da się zapewnić odpowiedniej osłony przed rozprzestrzenianiem pyłu.
Dlatego decyzję o wyborze metody warto podejmować dopiero po ocenie konkretnej suwnicy, stopnia jej zabrudzenia i realnych możliwości logistycznych hali – nie ma jednej uniwersalnie „najlepszej” metody dla wszystkich zakładów.
Jak przygotować zakład do piaskowania suwnicy
Kilka kroków, które warto wykonać przed rozpoczęciem prac:
- zmapować strefę pod suwnicą i zidentyfikować maszyny oraz procesy wrażliwe na zapylenie,
- ustalić z wykonawcą harmonogram uwzględniający najmniej obciążone godziny lub dni produkcji,
- zaplanować sposób zbierania i utylizacji odpadu poprocesowego,
- przygotować alternatywne trasy przejścia dla pracowników na czas prac,
- uzgodnić zakres kolejnego etapu – malowania antykorozyjnego – tak, by mógł ruszyć bezpośrednio po oczyszczeniu powierzchni, zanim pojawi się nalot korozyjny.
Ten ostatni punkt bywa niedoceniany. Oczyszczona do gołego metalu powierzchnia zaczyna korodować ponownie już po kilku godzinach w niesprzyjających warunkach wilgotności, dlatego etap malowania powinien być zaplanowany bezpośrednio po zakończeniu czyszczenia, a nie „w najbliższym dogodnym terminie”. Kompleksowe podejście do tego etapu – od oczyszczenia po nałożenie powłoki – to element malowania wysokościowego i zabezpieczeń antykorozyjnych konstrukcji przemysłowych, w ramach którego wykonawca powinien zaplanować obie fazy jako spójny proces, a nie osobne zlecenia.
Kiedy piaskowanie nie jest dobrym wyborem
Są sytuacje, w których warto rozważyć alternatywę, zanim zdecyduje się o piaskowaniu:
- hala nie ma możliwości zapewnienia odpowiedniego okna czasowego bez produkcji w pobliżu,
- w bezpośrednim sąsiedztwie znajdują się procesy wymagające bardzo wysokiej czystości powietrza (na przykład produkcja spożywcza lub elektroniczna),
- przestrzeń robocza jest na tyle ograniczona, że nie da się skutecznie osłonić strefy przed rozprzestrzenianiem pyłu,
- zabrudzenie ma charakter punktowy, a nie rozległy, więc pełne piaskowanie byłoby nieproporcjonalne do skali problemu.
W takich przypadkach warto rozważyć hydropiaskowanie albo czyszczenie mechaniczne – metody opisane szczegółowo w kolejnych artykułach tej serii, każda z innym zestawem zalet i ograniczeń.
Dobór ścierniwa – dlaczego to nie jest jedna uniwersalna decyzja
Materiał ścierny użyty do piaskowania ma bezpośredni wpływ zarówno na skuteczność czyszczenia, jak i na ilość oraz charakter powstającego odpadu. Piasek kwarcowy, korund, granulat żużlowy czy inne dostępne ścierniwa różnią się twardością, kształtem ziaren i sposobem oddziaływania na powierzchnię metalu – dobór odpowiedniego rodzaju zależy od grubości i twardości usuwanej powłoki korozyjnej, wymaganej chropowatości powierzchni pod konkretny system malarski oraz przepisów dotyczących postępowania z odpadem poprocesowym.
Doświadczony wykonawca dobiera ścierniwo indywidualnie do zakresu prac, a nie stosuje jednego, uniwersalnego materiału do każdego zlecenia. Warto zapytać ekipę, jakim ścierniwem planuje pracować i dlaczego akurat takim – odpowiedź mówiąca wyłącznie „bo zawsze tak robimy” powinna budzić czujność.
Odpad poprocesowy – obowiązki, o których łatwo zapomnieć
Zużyte ścierniwo zmieszane ze starą powłoką malarską i rdzą nie jest odpadem obojętnym, który można po prostu zmieść i wyrzucić razem z odpadami komunalnymi. W zależności od składu usuwanej powłoki – szczególnie przy starszych, wieloletnich powłokach, których dokładny skład bywa nieznany – odpad ten może wymagać klasyfikacji i przekazania uprawnionemu podmiotowi zajmującemu się utylizacją.
Odpowiedzialność za prawidłowe postępowanie z odpadem powinna być ustalona jasno przed rozpoczęciem prac – kto go zbiera, gdzie jest tymczasowo składowany na terenie zakładu, kto organizuje wywóz i na podstawie jakiej dokumentacji. Zakład ma tu zwykle własne procedury dotyczące gospodarki odpadami, z którymi wykonawca powinien się zapoznać przed rozpoczęciem realizacji, a nie improwizować rozwiązanie w dniu prac.
Czas realizacji – od czego zależy
Kierownicy techniczni często pytają na etapie wyceny o czas trwania piaskowania, oczekując jednej liczby dni. W praktyce czas realizacji zależy od kilku zmiennych naraz: powierzchni konstrukcji podlegającej czyszczeniu, stopnia zaawansowania korozji, dostępności okien czasowych bez kolizji z produkcją oraz złożoności geometrii suwnicy, która wpływa na tempo pracy technika poruszającego się po konstrukcji metodą dostępu linowego.
Rzetelny wykonawca przedstawia szacunek czasu realizacji dopiero po wizji lokalnej lub przeglądzie dokumentacji fotograficznej obiektu, a nie na podstawie samej rozmowy telefonicznej – zbyt wiele zmiennych wpływa na rzeczywisty czas pracy, by dało się je oszacować bez zobaczenia konstrukcji.
Hałas i inne uciążliwości dla otoczenia
Piaskowanie generuje nie tylko pył, ale też wyraźny hałas związany z pracą kompresora i strumienia ściernego uderzającego w metal. W hali, w której równolegle pracują ludzie przy innych stanowiskach, ten hałas bywa równie istotnym czynnikiem organizacyjnym jak sam pył – może utrudniać komunikację, wpływać na koncentrację pracowników wykonujących precyzyjne zadania, a w skrajnych przypadkach wymagać dodatkowej ochrony słuchu dla osób znajdujących się w pobliżu strefy prac przez dłuższy czas.
Warto omówić z wykonawcą, jak głośna będzie planowana praca i czy zakład powinien poinformować o tym pracowników z wyprzedzeniem, szczególnie jeśli prace mają być prowadzone w godzinach, w których hala normalnie funkcjonuje w ciszy roboczej.
Ochrona sąsiednich powierzchni i elementów konstrukcji
Strumień ścierny, mimo precyzyjnego kierowania przez technika, oddziałuje też na powierzchnie sąsiadujące z obszarem docelowym – elementy już pomalowane, instalacje przebiegające w pobliżu, oszklenie czy elementy niemetalowe wrażliwe na uderzenia ścierniwa. Przed rozpoczęciem piaskowania warto ustalić z wykonawcą, które sąsiednie elementy wymagają dodatkowego zabezpieczenia – osłonięcia folią, matami ochronnymi czy tymczasowym demontażem, jeśli to możliwe.
Pominięcie tego kroku bywa źródłem nieprzewidzianych kosztów – uszkodzenie sąsiedniej, już wykończonej powierzchni podczas piaskowania oznacza dodatkową pracę naprawczą, której można było uniknąć kilkuminutowym przeglądem strefy przed rozpoczęciem prac.
Wnioski
Piaskowanie pozostaje jedną z najskuteczniejszych metod usuwania rdzy z konstrukcji stalowych, w tym suwnic, szczególnie tam, gdzie korozja jest rozległa, a geometria konstrukcji utrudnia dostęp innym metodom. Jego głównym ograniczeniem w czynnym zakładzie nie jest sama technika, tylko logistyka – konieczność szczelnego zabezpieczenia strefy, dopasowania harmonogramu do rytmu produkcji i odpowiedniego zagospodarowania odpadu. Dobrze zaplanowane piaskowanie, wykonane metodą dostępu linowego i skoordynowane z kolejnym etapem malowania, pozwala połączyć wysoką skuteczność czyszczenia z minimalnym wpływem na działanie zakładu.
Autor wpisu
Piotr Lankiewicz
Specjalista od prac wysokościowych i technik dostępu linowego. Właściciel firmy realizującej zlecenia w najbardziej niedostępnych miejscach w kraju. Stawia na terminowość, uprawnienia BHP i rozwiązania, które oszczędzają czas i koszty tam, gdzie nieopłacalne jest użycie ciężkiego sprzętu.