Przygotowanie powierzchni suwnic przed malowaniem – piaskowanie, hydropiaskowanie czy czyszczenie mechaniczne
Suwnica wymaga odnowienia powłoki, ale hala pod nią nie przestaje pracować. Produkcja idzie zmianowo, w pobliżu stoją maszyny, regały i czasem otwarte pojemniki z surowcem, a przestój dłuższy niż zaplanowany oznacza realne koszty poza samym malowaniem. W tym momencie pojawia się pytanie, które łatwo zbagatelizować na etapie wyceny: jaką metodą przygotować powierzchnię przed nałożeniem nowej powłoki antykorozyjnej, żeby efekt był trwały, a hala nie zamieniła się na kilka dni w plac budowy.
Piaskowanie, hydropiaskowanie i czyszczenie mechaniczne różnią się nie tylko skutecznością usuwania starej powłoki i korozji, ale też tym, ile pyłu, wody i hałasu generują w zamkniętej przestrzeni hali. Wybór metody powinien wynikać ze stanu konstrukcji i z realiów obiektu, a nie z tego, która opcja akurat jest tańsza w ofercie.
Dlaczego przygotowanie powierzchni decyduje o trwałości powłoki
Nowa powłoka malarska trzyma się tak długo, jak dobrze przylega do podłoża. Jeśli pod spodem zostanie luźna rdza, stara farba lub tłusty nalot z hali produkcyjnej, powłoka zacznie się odspajać znacznie szybciej niż wynikałoby to z karty technicznej materiału – często w ciągu kilkunastu miesięcy, a nie lat, na jakie liczył zamawiający. Producenci farb podają wymagany stopień czystości podłoża właśnie dlatego, że skuteczność systemu malarskiego zależy od tego etapu bardziej niż od samej grubości powłoki.
Dla elementów stalowych stosuje się uznane w branży stopnie przygotowania powierzchni – przy czyszczeniu mechanicznym są to zwykle stopnie St2 lub St3, a przy piaskowaniu stopnie z grupy Sa, aż do Sa 2,5, które usuwają zgorzelinę i korozję niemal całkowicie. Im wyższy wymagany stopień, tym mniej metod jest w stanie go osiągnąć – i to często rozstrzyga wybór jeszcze przed rozważaniem kosztów czy czasu pracy.
Piaskowanie – najgłębsze czyszczenie, ale z konsekwencjami dla hali
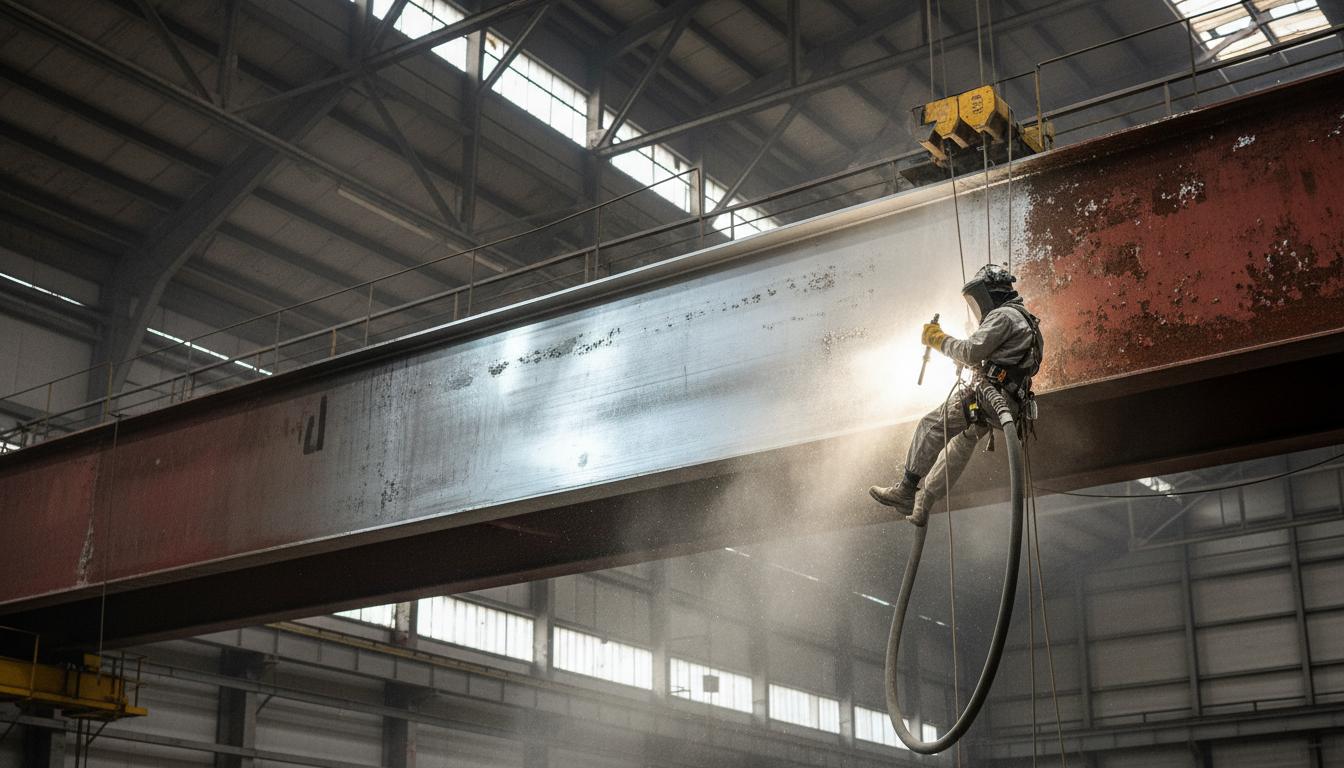
Piaskowanie, czyli obróbka strumieniowo-ścierna, polega na wystrzeliwaniu pod ciśnieniem ścierniwa na powierzchnię konstrukcji. To metoda, która najskuteczniej usuwa starą powłokę, zgorzelinę i korozję, dochodząc do stopni czystości niedostępnych dla czyszczenia ręcznego czy elektronarzędzi. Tam, gdzie suwnica ma grubą, wieloletnią warstwę starej farby albo widoczne ogniska korozji na całej długości dźwigara, piaskowanie zwykle daje najbardziej przewidywalny punkt wyjścia pod nową powłokę.
Problem w hali produkcyjnej polega na tym, co piaskowanie zostawia po sobie. Proces generuje dużą ilość pyłu i drobnego ścierniwa, które unoszą się w powietrzu i opadają na maszyny, regały, a w halach spożywczych czy elektronicznych mogą stanowić realne zagrożenie dla jakości produkcji. Wymaga to szczelnego wygrodzenia strefy pracy, folii ochronnej na sąsiadujące urządzenia i często czasowego wstrzymania produkcji w danej części hali, a nie tylko pod samą suwnicą. Do tego dochodzi hałas – piaskowanie jest głośne, co przy pracy zmianowej oznacza konieczność uzgodnienia okien czasowych z kierownikiem produkcji, a nie tylko z działem utrzymania ruchu.
Hydropiaskowanie – mniej pyłu, ale więcej wilgoci do kontrolowania
Hydropiaskowanie łączy strumień wody pod wysokim ciśnieniem z domieszką ścierniwa, dzięki czemu znacząco ogranicza ilość pyłu unoszącego się w powietrzu w porównaniu z piaskowaniem na sucho. Dla hal, w których zapylenie jest szczególnie problematyczne – blisko linii pakującej, magazynu czystego czy stanowisk kontroli jakości – to argument, który potrafi przeważyć nad różnicą w czasie realizacji.
Metoda ma jednak swoją cenę operacyjną po drugiej stronie: wilgoć. Woda spływająca z konstrukcji musi być kontrolowana i odprowadzana, żeby nie zalała podłogi hali ani nie dostała się do instalacji elektrycznej czy sterowniczej suwnicy. Po hydropiaskowaniu powierzchnia stalowa wymaga czasu na wyschnięcie i – w zależności od warunków w hali – odpowiedniej wentylacji, zanim będzie można nałożyć podkład antykorozyjny. Zbyt szybkie malowanie wilgotnej powierzchni prowadzi do tych samych problemów, co malowanie bez przygotowania w ogóle: powłoka nie wiąże się trwale z podłożem. W halach o podwyższonej wilgotności naturalnej, na przykład w zakładach z procesami mokrymi, czas schnięcia trzeba wliczyć w harmonogram jako osobny etap, a nie założenie w tle.
Czyszczenie mechaniczne – najmniej inwazyjne, ale z ograniczonym zakresem
Czyszczenie mechaniczne obejmuje szczotki obrotowe, szlifierki kątowe z tarczami ściernymi i inne elektronarzędzia obsługiwane ręcznie przez technika. To metoda najmniej inwazyjna dla otoczenia – nie generuje chmury pyłu porównywalnej z piaskowaniem, nie wprowadza wody do hali i pozwala precyzyjnie ograniczyć zakres pracy do konkretnych fragmentów konstrukcji, na przykład punktowych ognisk korozji na końcach dźwigara, bez ingerencji w całą powierzchnię.
Ograniczenie jest równie wyraźne: czyszczenie mechaniczne rzadko osiąga stopnie czystości porównywalne z piaskowaniem, zwłaszcza tam, gdzie korozja wżarła się głęboko w profil stalowy albo stara powłoka pokrywa duże, trudno dostępne powierzchnie. Metoda sprawdza się dobrze przy naprawach miejscowych i przy konstrukcjach w relatywnie dobrym stanie, gdzie zadaniem jest usunięcie luźnej rdzy i odświeżenie podłoża, a nie odtworzenie zabezpieczenia od zera. Przy próbie zastąpienia nią piaskowania na dużej, mocno skorodowanej powierzchni ryzyko wynika nie z samej metody, tylko z niedopasowania jej do skali problemu – efekt bywa krótkotrwały, bo pod pozornie oczyszczoną powierzchnią zostaje korozja, która szybko wraca.
Pył, woda, hałas, czas przestoju – jak metody wypadają obok siebie
Zestawienie trzech metod ma sens dopiero w kontekście konkretnej hali, ale kilka prawidłowości powtarza się niezależnie od branży:
- Pył: najwięcej generuje piaskowanie na sucho, najmniej czyszczenie mechaniczne prowadzone punktowo; hydropiaskowanie plasuje się pośrodku.
- Woda i wilgoć: praktycznie nieobecna przy piaskowaniu i czyszczeniu mechanicznym, kluczowy czynnik do zaplanowania przy hydropiaskowaniu.
- Hałas: piaskowanie i szlifowanie mechaniczne bywają głośne w podobnym stopniu, co wymaga uzgodnienia okien czasowych z produkcją niezależnie od wybranej metody.
- Czas przestoju danej strefy hali: zależy mniej od samej metody czyszczenia, a bardziej od potrzeby wygrodzenia strefy, osłonięcia sąsiednich maszyn i czasu schnięcia przed malowaniem – hydropiaskowanie zwykle wydłuża ten etap najbardziej.
- Zakres osiąganej czystości podłoża: piaskowanie i hydropiaskowanie pozwalają dojść do wyższych stopni czystości niż czyszczenie mechaniczne, co ma znaczenie przy dużych powierzchniach w złym stanie.
Żadna z tych metod nie jest uniwersalnie „lepsza” – każda rozwiązuje inny problem i wprowadza inny rodzaj utrudnienia dla hali, w której produkcja nie może stanąć na dłużej niż to konieczne.
Jak dobrać metodę do hali w ruchu
Decyzja o metodzie przygotowania powierzchni powinna wynikać z odpowiedzi na kilka pytań zadanych jeszcze przed wyceną. Jaki jest rzeczywisty stan powłoki i podłoża – punktowa korozja czy rozległe uszkodzenia na całej długości toru jezdnego suwnicy? Jak wrażliwa na pył jest produkcja w danej strefie – czy w pobliżu znajdują się otwarte procesy, elektronika czy materiały wymagające czystości? Czy w hali można wygrodzić strefę pracy bez zatrzymywania sąsiednich stanowisk, czy suwnica obsługuje ciąg technologiczny, którego nie da się rozdzielić? I wreszcie – ile czasu realnie jest do dyspozycji na przestój, uwzględniając nie tylko samo czyszczenie, ale też wysychanie i malowanie.
Odpowiedzi na te pytania powinny paść zanim wykonawca zaproponuje konkretną metodę, a nie zostać dopasowane wstecz do najtańszej oferty. Firma, która najpierw ogląda obiekt i pyta o specyfikę produkcji, a dopiero potem rekomenduje sposób czyszczenia, daje większą pewność, że metoda faktycznie odpowiada warunkom hali – a nie wyłącznie możliwościom sprzętowym wykonawcy.
Etapy przed nałożeniem nowej powłoki na suwnicę
Niezależnie od wybranej metody czyszczenia, prace przy suwnicy zwykle układają się w podobną kolejność. Najpierw ocena stanu konstrukcji z dostępu linowego, obejmująca dokumentację fotograficzną miejsc skorodowanych i uszkodzonej powłoki. Następnie wybór i wykonanie czyszczenia dopasowanego do zakresu i ograniczeń hali. Po osiągnięciu wymaganego stopnia czystości podłoża i jego wyschnięciu następuje aplikacja podkładu antykorozyjnego, a na koniec warstwy nawierzchniowej zgodnej z systemem malarskim dobranym do warunków pracy suwnicy.
Ten ostatni etap warto od razu zaplanować razem z wykonawcą prac czyszczących, bo metoda przygotowania powierzchni i system malarski muszą do siebie pasować – inny podkład sprawdzi się po piaskowaniu do wysokiego stopnia czystości, a inny po czyszczeniu mechanicznym ograniczonym do punktowej naprawy. Rope Tech łączy oba etapy w ramach jednej realizacji, prowadząc malowanie i zabezpieczenia antykorozyjne konstrukcji przemysłowych z dostępu linowego, dzięki czemu przygotowanie powierzchni i nałożenie powłoki są planowane jako spójny proces, a nie dwa oddzielne zlecenia, które trzeba ze sobą ręcznie uzgadniać.
Najczęstsze błędy przy wyborze metody czyszczenia
Kilka powtarzających się problemów pojawia się niezależnie od branży i typu hali. Pierwszy to wybór metody na podstawie ceny za metr kwadratowy bez sprawdzenia, czy w ogóle osiągnie wymagany stopień czystości podłoża – efektem bywa powłoka, która odpada szybciej niż zakładano, a poprawka kosztuje więcej niż różnica w pierwszej wycenie. Drugi to niedoszacowanie czasu potrzebnego na wyschnięcie po hydropiaskowaniu, co prowadzi do malowania na wilgotnej powierzchni pod presją terminu zwrotu suwnicy do eksploatacji. Trzeci to brak rozmowy z działem produkcji o realnym wpływie pyłu i hałasu na sąsiednie stanowiska – ustalenia z samym utrzymaniem ruchu nie zawsze uwzględniają procesy, które toczą się bliżej niż wydawało się na etapie planowania.
Czwarty błąd to traktowanie czyszczenia mechanicznego jako uniwersalnego rozwiązania „bo jest najmniej kłopotliwe” – w przypadku rozległej korozji taka decyzja odsuwa problem w czasie, zamiast go rozwiązywać, i prowadzi do konieczności powtórzenia prac wcześniej, niż zakładał harmonogram konserwacji.
Praca na wysokości podczas czyszczenia suwnicy
Niezależnie od wybranej metody, czyszczenie toru jezdnego i konstrukcji suwnicy odbywa się na wysokości, często w bezpośrednim sąsiedztwie innych instalacji podwieszonych pod dachem hali – kanałów wentylacyjnych, tras kablowych, oświetlenia. Dostęp linowy sprawdza się tu lepiej niż rusztowanie czy podnośnik koszowy, bo pozwala technikowi przemieszczać się wzdłuż całej długości toru bez przestawiania sprzętu naziemnego między kolejnymi przęsłami hali, co przy piaskowaniu czy hydropiaskowaniu oznacza też mniej punktów, w których trzeba na nowo wygradzać strefę pracy. Warto to uwzględnić już na etapie wyboru wykonawcy, bo metoda dostępu wpływa na czas realizacji niemal tak samo mocno, jak sama metoda czyszczenia powierzchni.
Ustalenie zasad pracy pod czynną suwnicą sąsiednią, zasilania hali i ewentualnego wyłączenia trakcji elektrycznej na czas prac to elementy, które trzeba uzgodnić z działem utrzymania ruchu przed rozpoczęciem czyszczenia – niezależnie od tego, czy wybraną metodą będzie piaskowanie, hydropiaskowanie czy praca elektronarzędziami.
Najczęściej zadawane pytania
Czy piaskowanie zawsze wymaga wstrzymania produkcji w całej hali?
Nie zawsze – w wielu przypadkach wystarczy wygrodzenie i osłonięcie strefy bezpośrednio pod suwnicą oraz sąsiadujących stanowisk. Zakres zależy od układu hali, wysokości stropu i tego, jak blisko toru jezdnego znajdują się wrażliwe procesy.
Czy hydropiaskowanie można stosować przy niskich temperaturach w hali?
Wymaga to ostrożności – wolniejsze wysychanie w niskiej temperaturze wydłuża czas przed malowaniem, a w skrajnych przypadkach może uniemożliwić zachowanie parametrów aplikacji powłoki określonych przez producenta farby.
Czy można łączyć metody na jednej suwnicy?
Tak, i często ma to sens – na przykład piaskowanie na najbardziej skorodowanych odcinkach toru jezdnego i czyszczenie mechaniczne na fragmentach w lepszym stanie, o ile obie strefy zostaną potem pokryte spójnym systemem malarskim.
Podsumowanie
Wybór między piaskowaniem, hydropiaskowaniem a czyszczeniem mechanicznym nie powinien wynikać z jednej zmiennej – ani wyłącznie z ceny, ani wyłącznie z chęci uniknięcia pyłu w hali. Każda metoda ma swój sensowny zakres zastosowania: piaskowanie tam, gdzie liczy się najwyższy stopień czystości podłoża, hydropiaskowanie tam, gdzie zapylenie trzeba ograniczyć kosztem czasu na wyschnięcie, czyszczenie mechaniczne tam, gdzie zakres problemu jest punktowy, a otoczenie szczególnie wrażliwe na ingerencję.
Dobra decyzja zaczyna się od rzetelnej oceny stanu suwnicy i szczerej rozmowy o tym, ile przestoju i w jakiej formie hala może sobie realnie pozwolić – a dopiero potem od dopasowania metody czyszczenia i systemu malarskiego do tych warunków.
Autor wpisu
Piotr Lankiewicz
Specjalista od prac wysokościowych i technik dostępu linowego. Właściciel firmy realizującej zlecenia w najbardziej niedostępnych miejscach w kraju. Stawia na terminowość, uprawnienia BHP i rozwiązania, które oszczędzają czas i koszty tam, gdzie nieopłacalne jest użycie ciężkiego sprzętu.